Guia de Seleção Técnica para Caldeiraria e Estruturas
Calandras de Chapas: 3 Rolos vs 4 Rolos e Geometria Variável — Critérios Técnicos de Decisão
Compare calandras de 4 rolos CNC e 3 rolos de geometria variável por cinemática de pré-dobra, fixação contínua da virola, diâmetro mínimo e fluxo de movimentação em caldeiraria pesada.
Como Utilizar Este Guia de Seleção Técnica
Utilize este guia para comparar cinemáticas de máquinas, organizar as grandezas críticas das suas peças e estruturar requisições de cotação (RFQ) consistentes para o mercado brasileiro. O dimensionamento final de potência e a viabilidade dos rolos são validados pela engenharia EZHONG com base nos desenhos e no regime operacional aprovado.
1. Pontos de Partida e Cenários de Aplicação
Identifique o perfil fabril que melhor descreve a sua produção para definir o ponto inicial de avaliação.
Produção seriada e repetitiva de virolas cilíndricas com foco em esquadrejamento contínuo e ciclo CNC automatizado
A calandra de 4 rolos realiza a fixação contínua da chapa entre o rolo superior e o rolo inferior de aperto. Essa cinemática permite esquadrejar a chapa contra o rolo lateral traseiro, realizar a pré-dobra de ambas as extremidades sem retirar a chapa da máquina e completar a calandragem em passe contínuo.
Grande diversidade de espessuras e diâmetros, chapas extra grossas (acima de 80–120 mm) ou frequente conformação de cones pesados
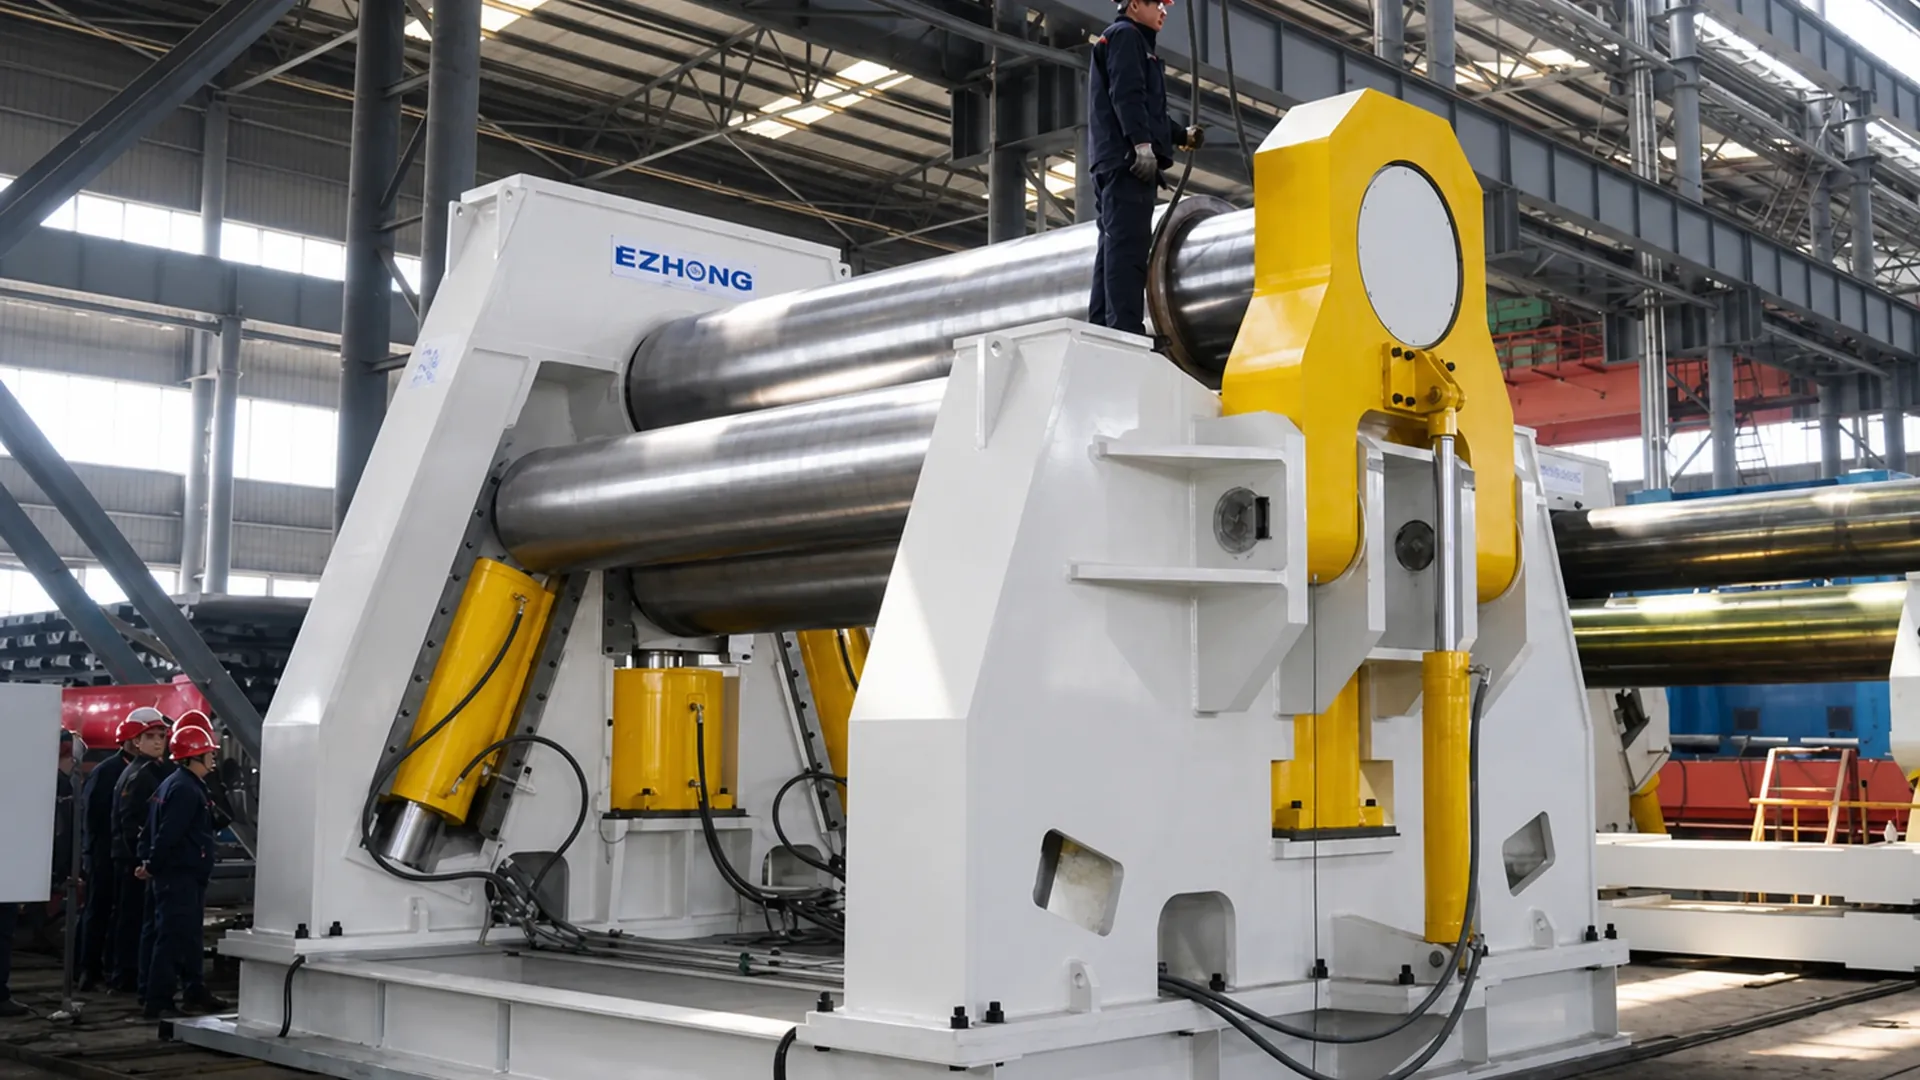
Nas calandras de 3 rolos com geometria variável, os dois rolos inferiores movem-se horizontalmente de maneira independente, enquanto o rolo superior move-se na vertical. O aumento da distância entre centros cria um braço de alavanca amplo para pré-dobra e calandragem de chapas grossas com menor esforço hidráulico; a redução da distância entre centros possibilita conformar virolas de diâmetros menores.
Chapas navais de grande comprimento, arqueamento assimétrico, painéis com reforço e cascos de embarcações
A conformação naval exige múltiplas fileiras de rolos de apoio inferiores (contrapressão) e vigas de grande rigidez para compensar a deflexão elástica ao longo de comprimentos úteis de 8 a 21 metros, recurso inexistente em calandras convencionais de oficina.
Equilíbrio entre investimento em CAPEX, horas de operação e complexidade de movimentação de pontes rolantes
Tanto as calandras EZW11S quanto as EZW12X são máquinas eletro-hidráulicas pesadas de alto desempenho. A escolha correta deve ser guiada pelo tempo de preparação e ciclo de giro de chapa na oficina, prevenindo gargalos operacionais.
2. Grandezas Críticas das Peças a Verificar
Antes de definir a potência ou modelo da máquina, confirme os limites físicos das suas chapas.
| Parâmetro Físico | Informação Técnica Exigida | Por que é Decisivo no Projeto | Se Ainda Não Definido |
|---|---|---|---|
| Limite de escoamento do material ($R_e$ / MPa) | Informar o limite de escoamento real da chapa (ex.: ASTM A36 ~ 250 MPa, Q345B ~ 345 MPa, S690QL ~ 690 MPa, Hardox ~ 1000+ MPa). | A capacidade nominal do catálogo é quase sempre calculada com base em aços carbono comuns (245–260 MPa). Materiais de alta resistência exigem forças de conformação muito superiores, reduzindo a espessura máxima admissível da calandra. | Indique a norma do aço ou preencha como "Pendente de confirmação técnica". Não dimensione considerando apenas aço carbono comum se utilizar ligas estruturais. |
| Espessura máxima de calandragem e de pré-dobra (mm) | Separar a espessura máxima exigida para a calandragem contínua da espessura máxima onde a pré-dobra com borda reta mínima é indispensável. | A força necessária para a pré-dobra das extremidades é substancialmente maior do que a da rolagem no meio da chapa. A capacidade de pré-dobra é a verdadeira métrica de dimensionamento estrutural da calandra. | Se a borda reta não for crítica porque as extremidades serão cortadas posteriormente após a solda, informe essa condição para otimizar o investimento. |
| Menor diâmetro interno da virola acabada ($D_{min}$) | Informar o menor diâmetro interno acabado nas chapas mais espessas e nas chapas de espessura média. | O diâmetro mínimo calandrável é limitado fisicamente pelo diâmetro do rolo superior (geralmente $D_{min} \approx 1{,}1$ a $1{,}5 \times$ o diâmetro do rolo superior na capacidade máxima). Um rolo muito robusto não entra em virolas pequenas; um rolo muito esbelto sofrerá flexão excessiva. | Forneça a tabela de virolas planejadas com relação diâmetro / espessura para verificação da deflexão do rolo. |
| Exigência de borda reta residual admissível ($L_f$) | Tolerância aceitável da ponta reta remanescente junto à junta soldada (ex.: $1{,}5$ a $2 \times$ a espessura da chapa). | Em vasos de pressão e virolas submetidas a radiografia/ultrassom, a borda reta excessiva cria tensões concentradas e ovalização inaceitável. A cinemática da máquina determina diretamente essa precisão geométrica. | Utilize o critério padrão da norma de caldeiraria do seu projeto (ex.: ASME Seção VIII ou norma correspondente). |
| Conformação de peças cônicas ou virolas de transição | Ângulo de semi-ápice do cone, maior e menor diâmetro, comprimento e espessura do material. | A calandragem cônica requer dispositivo de frenagem cônica lateral ou inclinação independente dos rolos, além de reduzir a capacidade de espessura da máquina em até 40% a 50% devido à carga assimétrica. | Se houver previsão futura de cones pesados, preveja os suportes de guia e o dispositivo de cone no escopo inicial de fabricação. |
3. Tabela Comparativa de Arquitetura de Máquinas
Comparação Técnica entre Arquiteturas de Calandragem
| Dimensão de Engenharia | Calandra de 4 Rolos CNC (Série EZW12X) | Calandra de 3 Rolos Geometria Variável (Série EZW11S) | Implicação Prática para Compras e Fábrica |
|---|---|---|---|
| Fixação e alinhamento inicial da chapa | Chapa continuamente presa e prensada entre os rolos superior e inferior. Esquadrejamento direto contra o rolo lateral traseiro. | A chapa é posicionada sobre os dois rolos inferiores. O alinhamento exige movimentação cuidadosa da chapa e do operador. | Impacto Prático:Em oficinas com foco em velocidade de ciclo e menor dependência de operador experiente, a 4 rolos minimiza tempo morto e reduz riscos de desalinhamento. |
| Execução da pré-dobra nas duas bordas | Realiza a pré-dobra nas duas pontas em sequência direta: a chapa avança para a frente e para trás, sem necessidade de girar ou tombar a peça. | Em máquinas de geometria variável, a chapa permanece horizontal e a pré-dobra é feita deslocando os rolos inferiores, sem tombar a chapa. | Impacto Prático:Ambas eliminam o tombamento perigoso de chapas por ponte rolante. A 4 rolos destaca-se na automação; a 3 rolos de geometria variável na potência para espessuras extremas. |
| Borda reta residual típica ($L_f$) | Muito curta, tipicamente em torno de 1,2 a 1,8 vezes a espessura da chapa ($t$), controlada pela aproximação dos rolos laterais. | Pode ser extremamente curta e controlada devido à capacidade de aproximar o rolo inferior ao ponto de tangência da pré-dobra. | Impacto Prático:Ambas atendem a caldeiraria de alta qualidade e vasos de pressão. Evita despesas e atrasos com pré-prensagem prévia em prensas dobradeiras. |
| Faixa de espessura máxima de catálogo | Modelos padrão de 16 a 60 mm (EZW12X), com configurações sob encomenda de grande porte cobrindo até 140 mm. | Ampla cobertura de espessuras médias a pesadas (25 a 90 mm nos modelos padrão), com capacidade de projeto para 120 mm a 270 mm a frio. | Impacto Prático:Para calandragem extrapesada a frio (virolas acima de 80–120 mm para reatores, hidroelétricas e plataformas offshore), a 3 rolos de geometria variável é frequentemente a solução de engenharia mais econômica e robusta. |
| Flexibilidade de diâmetro e geometria variável | A distância entre centros dos rolos é fixa. A variação de diâmetro depende do curso dos rolos laterais e diâmetro do rolo superior. | Os rolos inferiores abrem e fecham horizontalmente de forma independente, alterando a distância entre centros de acordo com a peça. | Impacto Prático:Abertura ampla dos centros permite conformar chapas muito grossas com menor potência de acionamento; fechamento dos centros viabiliza calandrar virolas de menor raio. |
| Grau de automação CNC e repetibilidade | Totalmente integrável a comandos numéricos CNC para execução automática de virolas cilíndricas, elípticas e multicurvaturas em ciclo contínuo. | Controle por comando CNC ou posicionamento digital, excelente para controle manual fino de deformações complexas e peças unitárias. | Impacto Prático:Se a demanda fabril for de centenas de virolas/mês para tanques rodoviários, silos ou torres, a 4 rolos CNC gera ganho direto de produtividade. |
| Operação de conformação cônica | Executada com inclinação dos rolos laterais e uso de sapata de encosto cônica. Excelente para cones de espessura leve a média. | Excelente capacidade para cones pesados: a inclinação independente dos rolos inferiores combinada ao rolo superior permite absorver cargas assimétricas elevadas. | Impacto Prático:Para virolas de transição cônica pesadas em parques eólicos offshore ou caldeiraria pesada, consulte a flexibilidade angular dos modelos de 3 rolos. |
4. Projetos de Referência e Limites Reais de Engenharia
Exemplos práticos de aplicação de equipamentos pesados EZHONG e as fronteiras físicas de cada solução.
Calandra Naval de Grande Porte: EZW11S-1800T×12000 mm (ZPMC)
Fornecimento de calandra naval de 12 metros de comprimento útil com 4 a 8 fileiras de rolos de apoio inferiores para estaleiro de grande porte. Demonstração prática de que calandras de 3 rolos são insubstituíveis em conformação de chapas navais assimétricas de grande vão, onde a deflexão é controlada por contrapressão hidráulica.
Calandra de 3 Rolos de Alta Capacidade: 8.000 Toneladas de Pressão
Projeto especial fornecido para conformação de cascos e virolas extrapesadas para a indústria de gás e energia, com pressão hidráulica total no rolo superior atingindo até 8.000 toneladas.
Calandra EZW11SY-200/4500 mm em Linha de Torres Eólicas Offshore (Lamprell, EAU)
Fornecimento de linha pesada para fabricação de virolas e seções cônicas de torres eólicas marítimas com chapas estruturais de aço grau naval DH36 de alta espessura e grande largura útil.
5. Mitos Comuns de Compras e Regras de Segurança Técnica
Mitos Comuns na Compra de Calandras e Regras de Segurança Técnica
A calandra de 4 rolos é sempre superior à calandra de 3 rolos?
"Uma máquina de 4 rolos é a versão moderna e superior de uma de 3 rolos em qualquer situação."
A calandra de 4 rolos é superior em automação, repetibilidade seriada, esquadrejamento contínuo e facilidade de operação. No entanto, em chapas extrapesadas (ex.: 100 a 270 mm), aços especiais e peças com raios variáveis, as calandras de 3 rolos com geometria variável oferecem maior força concentrada, versatilidade de braço de alavanca e custo construtivo otimizado.
Uma calandra com capacidade para chapa de 50 mm calandra essa espessura em qualquer diâmetro?
"Se o catálogo diz 50 mm, posso calandrar qualquer virola de 50 mm que entrar na máquina."
A capacidade nominal de 50 mm refere-se à calandragem em diâmetros amplos (geralmente $3 \times$ a $5 \times$ o diâmetro do rolo superior) e com aço de limite de escoamento padrão (245–260 MPa). Para calandrar a virola no diâmetro mínimo admissível ou utilizando aços de alta resistência, a espessura máxima conformável precisa ser reduzida.
Posso considerar que a capacidade de pré-dobra é igual à capacidade de calandragem?
"Se a máquina calandra chapa de 40 mm, ela também fará a pré-dobra nas bordas com 40 mm."
Nas tabelas técnicas, a espessura máxima com pré-dobra é invariavelmente menor do que a espessura sem pré-dobra (por exemplo, no modelo EZW11S-50×3000, a capacidade é 50 mm sem pré-dobra e 35 mm com pré-dobra). A pré-dobra exige dobrar uma ponta reta com braço de alavanca muito desfavorável.
6. Conformidade e Suporte Técnico para o Mercado Brasileiro
Apoio Regulatório para o Mercado Brasileiro: NR-12 e Pleito de Ex-Tarifário
- ✓Apreciação e memorial de conformidade com a Norma Regulamentadora NR-12 (Segurança no Trabalho em Máquinas e Equipamentos).
- ✓Sistemas de intertravamento categoria 4, botões de parada de emergência do tipo soco monitorados, cabos de segurança perimetrais e cortinas de luz ópticas nas zonas de prensagem.
- ✓Painéis elétricos com componentes de marcas globais de ampla distribuição no Brasil (ex.: Schneider Electric, Siemens) e diagramas unifilares completos.
- ✓Fornecimento de dados técnicos aprofundados e memorial descritivo de engenharia estruturado para fundamentar a comprovação de ausência de similar nacional (não similaridade técnica).
- ✓Destaque para parâmetros de diferenciação técnica: capacidade de calandragem a frio em espessuras pesadas (acima de 50–100 mm), controle hidráulico por servoválvulas proporcionais, rolos de apoio de compensação ativa e sistemas CNC multieixos.
- ✓Orientação técnica sobre a NCM aplicável (Classificação 8462.24.00 para calandras de comando numérico ou 8462.26.00).
A análise de enquadramento fiscal final e a formalização do pleito junto aos órgãos federais brasileiros (MDIC/Camex) dependem de assessoria aduaneira especializada contratada pelo importador.
7. Recomendação Condicional de Engenharia
Síntese da abordagem recomendada e pontos pendentes de validação de projeto.
Ponto de Partida Técnico Recomendado:
Se mais de 70% da sua produção for composta por virolas de até 60–80 mm produzidas em lotes contínuos com foco em produtividade por turno, adote a calandra de 4 rolos CNC como ponto de partida. Se a sua fábrica atua em caldeiraria pesada sob encomenda com espessuras acima de 80 mm, transições cônicas complexas ou cascos navais, posicione a calandra de 3 rolos de geometria variável como prioridade técnica.
Fundamentos Técnicos:
- ›A calandra de 4 rolos entrega ciclo de conformação mais rápido, dispensa tombamento da chapa e reduz expressivamente o custo com mão de obra.
- ›A calandra de 3 rolos com geometria variável oferece maior versatilidade mecânica, permitindo ajustar a distância entre eixos para viabilizar conformação de chapas de alta espessura com menor potência instalada.
- ›Em ambas as linhas, a especificação das sapatas laterais e suportes de ponte rolante deve ser dimensionada conforme o peso máximo das suas virolas.
Verificações Pendentes de Engenharia:
- •Validação da espessura máxima na menor relação $D_{min} / t$.
- •Confirmação do limite de escoamento real do aço e eventual fator de encruamento.
- •Avaliação da necessidade de suporte superior e suportes laterais para virolas de grande diâmetro e parede esbelta (evitar colapso por peso próprio).
- •Definição do escopo de NR-12 e idioma dos manuais de operação e esquemas hidráulicos.
8. Checklist Técnico para Preparação de RFQ
Copie os campos técnicos pré-formatados para agilizar a elaboração da sua proposta técnica.
Preparação de RFQ Técnica
Lista de Verificação para Solicitação de Cotação
Equipamentos industriais pesados customizados demandam validação técnica de engenharia. Você não precisa calcular antecipadamente as forças de conformação ou o diâmetro exato dos rolos: preencha as grandezas conhecidas das suas chapas e virolas abaixo. Itens ainda em estudo podem ser sinalizados como “Pendente de confirmação técnica” ou complementados com desenhos em PDF/CAD.
Lista de Verificação para Cotação de Calandras
Copie este checklist técnico, preencha os parâmetros das suas virolas e cole no formulário de contato abaixo ou envie diretamente à nossa engenharia.
Assunto: Solicitação de Análise Técnica — Calandra de Chapas CNC
Empresa / Contato / E-mail / Telefone:
Cidade / Estado (Brasil):
Aplicação industrial (Caldeiraria pesada / Eólica / Naval / Tanques / Outro):

1. LISTA DE PEÇAS A CONFORMAR:
- Faixa de espessura (mín. e máx. em mm):
- Largura útil máxima da chapa (mm):
- Material e limite de escoamento ($R_e$ em MPa, ex.: ASTM A36 ~ 250 MPa, Q345B ~ 345 MPa):
- Menor diâmetro interno acabado nas chapas grossas (mm):
- Maior diâmetro de virola previsto (mm):

2. PROCESSO E GEOMETRIA:
- Formato final: Cilindro fechado / Cone / Segmento curvo
- No caso de cones: ângulo de abertura e espessura do cone:
- Exigência de pré-dobra nas duas extremidades: Sim / Não (borda reta admissível: mm)
- Tolerância dimensional e circularidade requerida:

3. OPERAÇÃO E INSTALAÇÃO:
- Volume estimado de produção (peças/turno ou peças/mês):
- Preferência de arquitetura: 4 Rolos CNC / 3 Rolos Geometria Variável / Recomendação da EZHONG
- Restrições de ponta rolante ou movimentação no galpão:
- Requisitos de conformidade NR-12: Sim, pacote de documentação completo
- Interesse em documentação para pleito de Ex-Tarifário: Sim / Não
- Dados pendentes de confirmação: (Preencher itens ainda em estudo)

Por favor, apresentem a recomendação da máquina ideal, tabela de capacidades de pré-dobra e cotação comercial técnica.
Possui desenhos técnicos de peças, especificações de tolerância ou requisitos de normas de segurança? Você pode anexar detalhes adicionais no envio ou encaminhar arquivos diretamente após o primeiro contato.
Abrir Página de Contato com este Checklist →9. Modelos Recomendados para esta Aplicação
Acesse as páginas completas de cada linha para consultar vídeos, diagramas estruturais e capacidades.
Calandra de 4 Rolos CNC (Série EZW12X)
Capacidade de 16 a 60 mm de chapa (e projetos especiais até 140 mm). Fixação contínua, pré-dobra automática nas duas pontas e ciclos rápidos CNC.
Calandra de 3 Rolos com Geometria Variável (Série EZW11S)
Capacidade de 20 a 270 mm a frio. Rolos inferiores com ajuste horizontal independente de centro a centro para máxima alavanca mecânica em chapas pesadas.
Calandra Naval para Construção Naval e Offshore
Comprimentos úteis de 8 a 21 metros com múltiplas fileiras de rolos de apoio para compensação de deflexão e curvatura assimétrica de cascos.
Calandra para Torres Eólicas
Conformação de virolas cilíndricas e transições cônicas pesadas para torres eólicas offshore e onshore.
Envie a Lista de Virolas para Validação da Engenharia EZHONG
Nossa equipe técnica no Brasil e na fábrica avaliará os limites de flexão, capacidade de pré-dobra e indicará o modelo exato com suporte para NR-12 e Ex-Tarifário.