EZHONG Latinoamérica

Soporte Técnico a la Decisión de Compra

Guías de Selección
Técnica de Equipos

Guías de ingeniería para caldererías, astilleros navales y centros de servicio metalúrgico en América Latina. Compare cinemáticas, analice límites de precurvado y homogeneización de tensiones, y elabore especificaciones consistentes para cotización.

Guías Publicadas

Comparativas técnicas detalladas sobre cinemática de conformado, precurvado, trenes de rodillos y límites físicos reales de las placas.

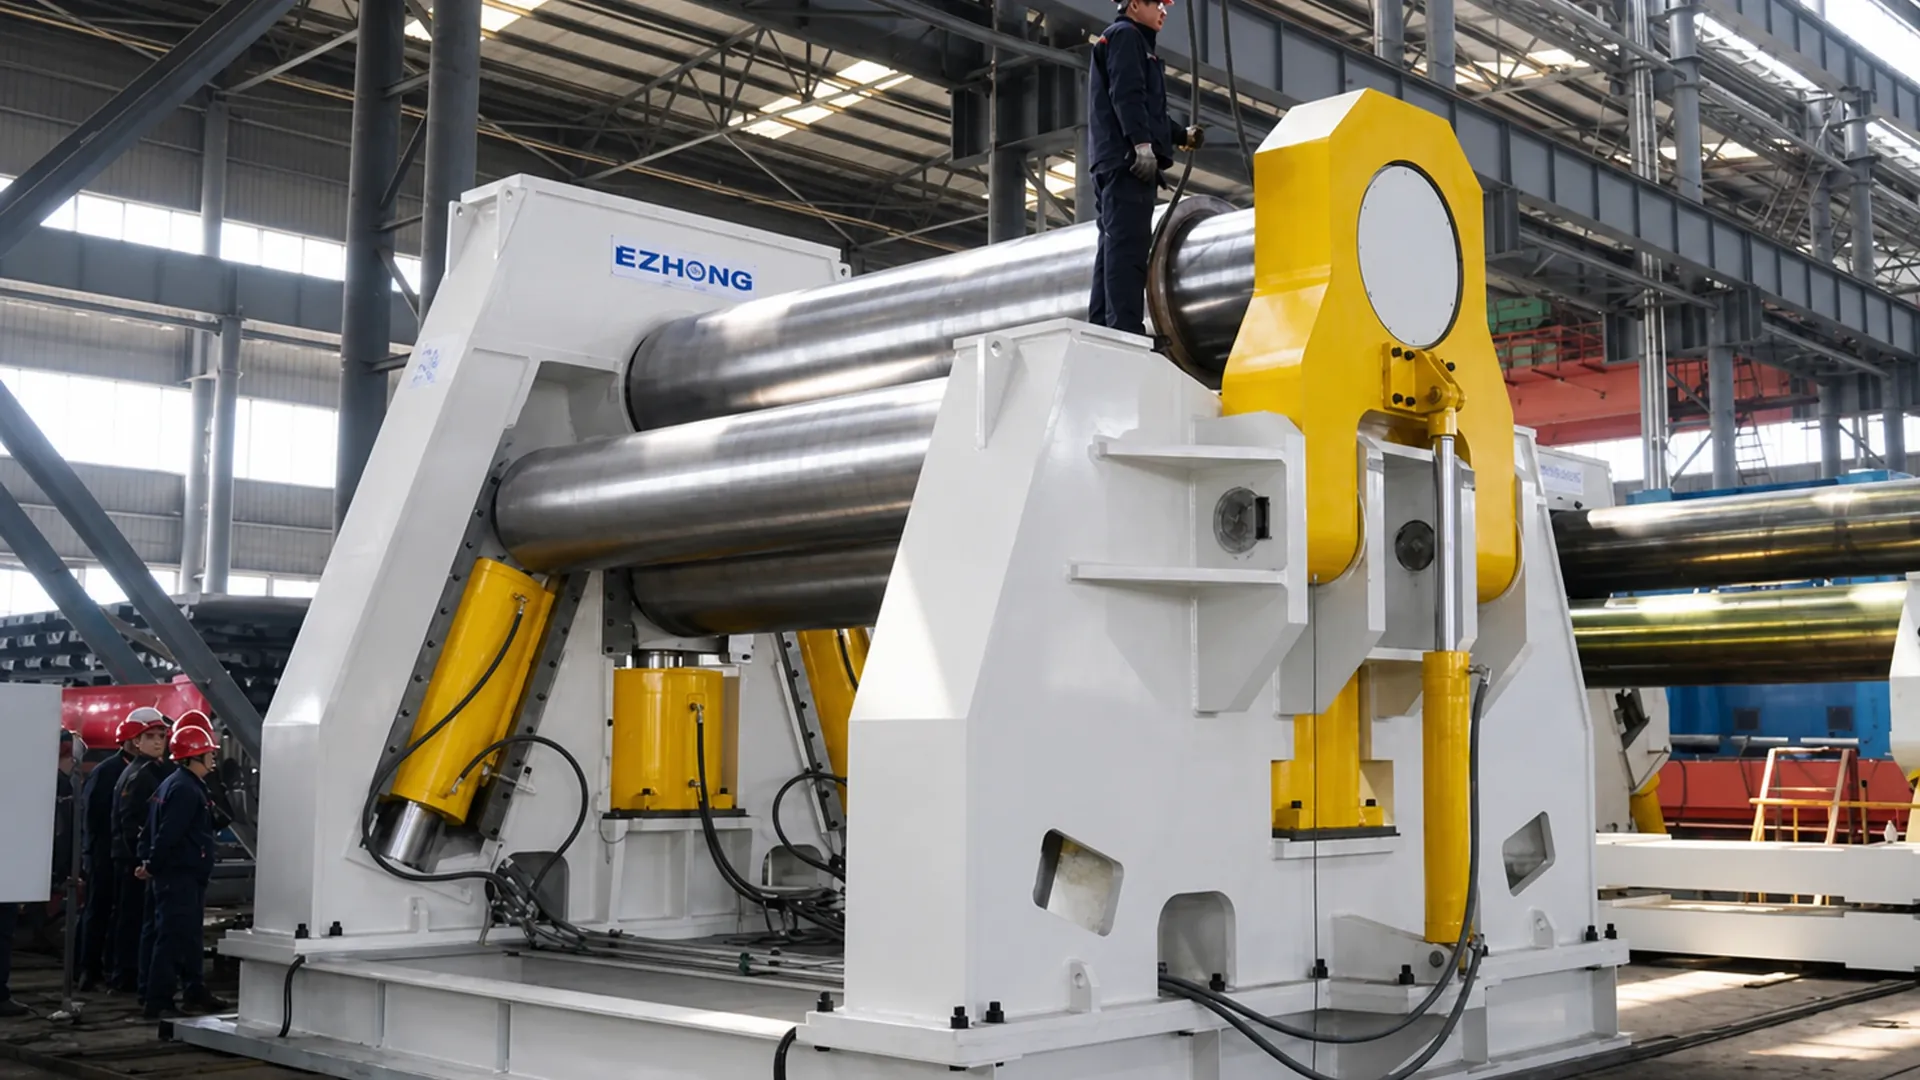
Comparativa de roladoras de 3 rodillos y 4 rodillos CNC en taller industrial
Guías de Selección Técnica
Guía #0112 min de lectura

3 Rodillos vs. 4 Rodillos

Análisis técnico y comparativa mecánica entre roladoras de 3 rodillos de geometría variable y roladoras de 4 rodillos CNC para calderería pesada, recipientes a presión y torres eólicas.

Principales Factores de Decisión:

  • Placas de espesor medio a grueso (15–80 mm) con alta cadencia de producción continua
  • Placas extragruesas (>80 mm hasta 270 mm), aceros aleados Cr-Mo o recipientes nucleares
Aplanadora de rodillos para placas gruesas de acero en planta siderúrgica
Guías de Selección Técnica
Guía #0211 min de lectura

Aplanadoras Serie W43

Guía técnica sobre la cinemática de aplanado de rodillos, reducción y homogeneización de tensiones residuales, y control del efecto resorte en placas gruesas y aceros de alto límite elástico.

Principales Factores de Decisión:

  • Placas de espesor grueso a extrapesado (20 a 120 mm) en siderúrgicas y centros de servicio
  • Piezas cortadas por láser o plasma en aceros de alta resistencia (Hardox, Weldox, Q690 hasta 960 MPa)

Cómo Estructurar el Dimensionamiento para Latinoamérica

Estas guías están destinadas a la evaluación preliminar. Todo equipo industrial a medida requiere validación específica de ingeniería.

Paso 01

Parámetros de Placa

Defina los límites reales de producción: espesor máximo y mínimo, ancho útil, límite elástico real ($R_e$ en MPa), diámetros internos mínimos o tipo de defecto de planicidad (bolsa central, ondulación perimetral). Evite combinar peores escenarios hipotéticos que sobredimensionen innecesariamente la inversión.

Paso 02

Cinemática del Equipo

Compare la cinemática de la máquina con su régimen productivo: pinzado continuo y ciclo CNC ágil en 4 rodillos frente al mayor brazo de palanca y versatilidad de la geometría variable en 3 rodillos; disposición de rodillos de apoyo para plastificación en aceros de alta resistencia.

Paso 03

Análisis Normativo y TLC

Utilice las listas de verificación técnica para enviar las especificaciones de sus piezas. Nuestro equipo suministrará memoria descriptiva con datos para análisis de seguridad (NOM-004, RETIE) y soporte técnico para clasificación arancelaria y acuerdos de libre comercio.